


Słabe wyniki DAF-a? Oto, co naprawdę dzieje się nie tak
Dlaczego Twój system DAF nie działa: prawdziwe przyczyny
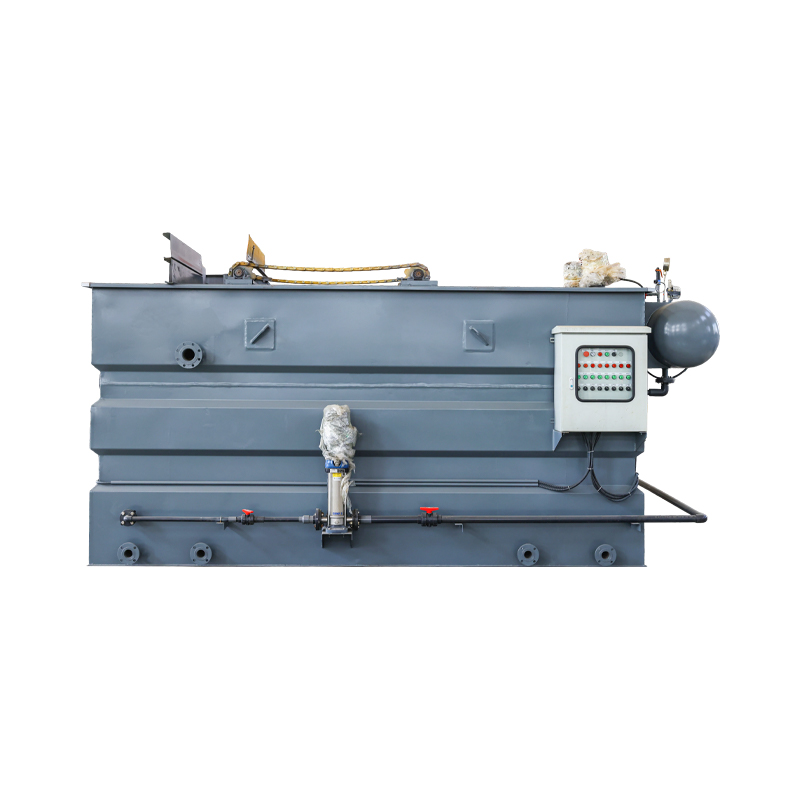
Flotacja rozpuszczonym powietrzem (DAF) to szeroko stosowana technologia separacji ciał stałych od cieczy, która wprowadza drobne mikropęcherzyki do ścieków, powodując, że trudne do osadzenia ciała stałe i zemulgowane oleje przyczepiają się do powierzchni pęcherzyków i unoszą się w postaci pływającej warstwy piany do usunięcia. Proces ten jest szczególnie skuteczny przy oddzielaniu tłuszczów, olejów, włókien i substancji stałych o małej gęstości i jest również powszechnie stosowany do zagęszczania osadu czynnego i osadu flokulowanego powstającego podczas koagulacji chemicznej.
Kiedy wydajność DAF jest gorsza, pierwotna przyczyna prawie zawsze leży w jednym z trzech obszarów: warunkach wstępnej obróbki koagulacyjnej, strategii dozowania środków chemicznych lub charakterystyce mikropęcherzyków. Zrozumienie, w jaki sposób każdy z tych czynników faktycznie wpływa na skuteczność separacji, jest pierwszym krokiem w kierunku diagnozowania i korygowania słabej wydajności flotacji.
Jak wstępna obróbka koagulacyjna wpływa na wydajność DAF
Skuteczna koagulacja jest warunkiem wstępnym dobrze funkcjonującego procesu DAF. Jakość obróbki wstępnej można kontrolować za pomocą trzech głównych parametrów: wielkości cząstek kłaczków, intensywności mieszania i czasu reakcji.
Wymagania dotyczące wielkości cząstek kłaczków
Procesy DAF i sedymentacji mają podobne wymagania dotyczące wielkości kłaczków — w obu przypadkach do skutecznej separacji potrzebne są kłaczki o wielkości rzędu setek mikronów lub większe. Badania pokazują, że skuteczność adhezji pomiędzy mikropęcherzykami i cząsteczkami kłaczków jest najwyższa, gdy są one podobnej wielkości. Ponieważ typowe średnice mikropęcherzyków DAF mieszczą się w zakresie od 10 do 100 mikronów, zazwyczaj wystarczające są cząsteczki kłaczków o wielkości od kilkudziesięciu mikronów do około 100 mikronów — nie ma potrzeby ścigania kłaczków o dużych rozmiarach.
W rzeczywistości zbyt duże kłaczki szczególnie negatywnie wpływają na wydajność DAF: większe kłaczki mają większą gęstość pozorną, co zmniejsza prędkość ich wzrostu. To sprawia, że kontrola wielkości kłaczków jest prawdopodobnie ważniejsza w DAF niż w konwencjonalnej sedymentacji, gdzie większe i gęstsze kłaczki są zazwyczaj zaletą, a nie problemem.
Wymagania dotyczące intensywności mieszania
Ponieważ kłaczki o dużych rozmiarach oferują ograniczoną wartość w DAF, intensywność mieszania (gradient prędkości lub wartość G) może generalnie być wyższa niż w przypadku koagulacji skupionej na sedymentacji – wniosek poparty wieloma badaniami. Optymalne zakresy wartości G różnią się w zależności od rodzaju koagulantu: około 70 s⁻¹ dla chlorku żelaza, 70–80 s⁻¹ dla soli glinu i powyżej 30 s⁻¹ dla polichlorku glinu (PAC). Dobre usuwanie cząstek jest nadal osiągalne w zakresie wartości G wynoszącym 10–50 s⁻¹, a wyższy pobór energii skutecznie zmniejsza populację drobnych cząstek o średnicy poniżej 50 mikronów, poprawiając ogólną wydajność flotacji.
W praktyce większość zakładów dzieli flokulację na dwa lub trzy etapy ze stopniowo zmniejszającą się intensywnością mieszania: etap początkowy przy G = 70–100 s⁻¹ w celu umożliwienia szybkiej dyspersji koagulantu i tworzenia mikrokłaczków, a następnie późniejsze etapy zredukowane do G = 20–50 s⁻¹, aby uniknąć rozbijania kłaczków, które już utworzyły się pod wpływem nadmiernego ścinania. Dane operacyjne z kilku oczyszczalni pokazują, że gdy średnie wartości G na etapie flokulacji przekraczają 100 s⁻¹, liczba pozostałych drobnych cząstek w ściekach zauważalnie wzrasta, a rozkład kłaczków wzrasta, zmniejszając skuteczność usuwania szumowiny – podczas gdy wartości G utrzymujące się poniżej 20 s⁻¹ spowalniają wzrost kłaczków i zmniejszają częstotliwość zderzeń kłaczków pęcherzykowych, podobnie pogarszając wyniki oczyszczania.
Wymagania dotyczące czasu reakcji
Wczesna europejska praktyka uzdatniania wody stosowała ten sam czas flokulacji zarówno w przypadku sedymentacji, jak i DAF – zwykle około 45 minut. Nowsze badania wskazują DAF w rzeczywistości wymaga tylko 15–20 minut czasu flokulacji , a większość obiektów stosuje obecnie dwustopniowy projekt flokulacji z całkowitym czasem flokulacji około 20 minut, równoważąc jakość kłaczków z czasem cyklu oczyszczania.
W praktyce wybór czasu flokulacji zależy również w dużym stopniu od właściwości wody surowej i objętości uzdatniania. Zimna woda o niskim mętności (poniżej 5°C, zmętnienie poniżej 10 NTU) tworzy kłaczki wolniej, co wymaga wydłużenia czasu flokulacji do 25–30 minut lub zwiększonej dawki koagulanta, aby zrównoważyć wpływ niższej temperatury. Z kolei w wodzie o dużym zmętnieniu (powyżej 100 NTU) występują częstsze zderzenia cząstek i szybszy wzrost kłaczków, co pozwala na skrócenie czasu flokulacji do 12–15 minut. Projekt czasu flokulacji powinien uwzględniać łącznie jakość wody surowej, temperaturę i rodzaj koagulanta — nie ma jednego uniwersalnego wskaźnika. Warunki hydrauliczne mają równie duże znaczenie: zwarcia lub martwe strefy w zbiorniku flokulacyjnym mogą spowodować, że efektywny czas flokulacji będzie znacznie niższy od nominalnego czasu retencji, nawet jeśli rozmiar basenu wygląda na odpowiedni na papierze.
Wpływ temperatury na koagulację
Niska temperatura zwiększa lepkość wody, zwiększając opór ruchu cząstek i zmniejszając skuteczność zderzeń, a jednocześnie spowalnia hydrolizę koagulantów i zmienia postać produktów hydrolizy – oba przeciwdziałają szybkiemu tworzeniu się kłaczków. Lepkość dynamiczna wody wzrasta o około 2–3% na każdy spadek temperatury o 1°C, bezpośrednio zwiększając odporność zarówno na osiadanie, jak i pływanie. Dlatego też zimowa praca DAF w chłodniejszych regionach często wymaga zwiększonego dozowania koagulanta lub dłuższego czasu flokulacji o 20–30%, aby zrównoważyć ten efekt.
Strategia zmętnienia i koagulacji wody surowej
Poziom zmętnienia wody surowej kształtuje również strategię kontroli koagulacji. Woda o niskim mętności ma mniej cząstek i mniej możliwości kolizji, zazwyczaj wymaga wspomagania koagulantem lub flokulacji wspomaganej mikropiaskiem w celu wzmocnienia tworzenia się kłaczków. Zamiast tego woda o dużym zmętnieniu wymaga dokładnego dopasowania czasu flokulacji i intensywności mieszania, aby uniknąć zbyt szybkiego osiadania kłaczków. W przypadku źródeł o bardzo zmiennym zmętnieniu monitorowanie w czasie rzeczywistym w połączeniu z automatyczną kontrolą dozowania ze sprzężeniem zwrotnym stało się standardową praktyką w nowoczesnych systemach DAF, pomagając procesowi reagować na wahania jakości wody bez ręcznej interwencji.
Jak dozowanie chemikaliów wpływa na wydajność DAF
Cząstki hydrofobowe lub hydrofilowe często wymagają obróbki chemicznej w celu zmiany ich właściwości powierzchniowych, wzmacniając przyczepność cząstek pęcherzyków. Typowe kategorie substancji chemicznych stosowane w DAF obejmują następujące.
Koagulanty
Koagulanty — inorganic and organic polymer types — promote flocculation of fine particles into larger aggregates, increasing rise velocity while also modifying the hydrophilic surface character of suspended particles to favor subsequent flotation. Typowe nieorganiczne koagulanty obejmują siarczan glinu, chlorek poliglinu i chlorek żelaza , które różnią się szybkością hydrolizy, optymalnym zakresem pH i gęstością kłaczków.
Chlorek żelazowy dobrze sprawdza się w zakresie pH 6,0–8,5, dzięki czemu szczególnie nadaje się do oczyszczania ścieków zaolejonych, podczas gdy optymalny zakres siarczanu glinu (pH 6,0–7,5) jest węższy, a wydajność zauważalnie spada poza tym zakresem. Chlorek poliglinu, nieorganiczny koagulant polimerowy, charakteryzuje się większą zawartością prepolimeryzowanych produktów hydrolizy, utrzymując stabilne działanie w szerszym zakresie pH (5,5–8,5) i lepiej przystosowując się do zimnej wody niż tradycyjne sole glinu. Organiczne koagulanty polimerowe – reprezentatywna jest seria poliakryloamidowa – wykorzystują struktury o długich łańcuchach do tworzenia mostków między cząstkami, sprzyjając tworzeniu się większych kłaczków, chociaż dawkowanie wymaga ścisłej kontroli, ponieważ przedawkowanie może wywołać koloidalny efekt ochronny, który w rzeczywistości pogarsza flokulację. Łączenie koagulantów nieorganicznych z flokulantami organicznymi jest powszechną praktyką, wykorzystując jednocześnie mechanizmy neutralizacji ładunku i mostkowania/adsorpcji.
Agenci flotacyjni
Typowe środki flotacyjne obejmują oleje naftowe, olej kalafoniowy, stearyniany i środki powierzchniowo czynne. Kiedy hydrofilowa zawieszona cząstka adsorbuje polarny koniec środka flotacyjnego, niepolarny koniec kieruje się na zewnątrz w stronę wody, przekształcając powierzchnię cząsteczki z hydrofilowej w hydrofobową i ułatwiając przyleganie do mikropęcherzyków. Selektywność środka flotacyjnego różni się w zależności od rodzaju zanieczyszczenia — olej napędowy lub nafta w połączeniu ze środkiem spieniającym są powszechne w przypadku zawiesiny miału węglowego w ściekach z przetwórstwa minerałów, natomiast środki na bazie oleju kalafoniowego są częściej stosowane w przypadku hydrofobowych cząstek barwników w ściekach z drukowania i barwienia tekstyliów. Środki flotacyjne zazwyczaj dozuje się z przodu lub w środkowej części zbiornika reakcyjnego koagulacji, aby zapewnić odpowiedni czas mieszania i adsorpcji.
Pomoce koagulacyjne
Dodatki koagulujące przede wszystkim zwiększają hydrofobowość powierzchni zawieszonych cząstek, poprawiając pływalność — typowym przykładem jest poliakryloamid. Pomocnicze środki koagulujące są zwykle stosowane razem z koagulantem pierwotnym w stosunkowo niskich dawkach (zwykle 0,1–0,5 mg/l), ale ich wpływ na skuteczność usuwania flotacji może być znaczący. Kolejność dozowania ma ogromne znaczenie: zazwyczaj najlepiej dodawać dodatkowy koagulant dopiero po całkowitym rozproszeniu głównego koagulantu, unikając bezpośredniej reakcji między nimi, która zmniejszyłaby skuteczność obu środków.
Depresanty
Depresanty selectively suppress the floatability of certain substances without affecting flotation removal of the target contaminant — sodium sulfide and lime are common examples. Depressants see particularly wide use in mineral flotation and multi-metal separation, and in wastewater treatment are often applied to complex systems containing multiple contaminant types. Optimal dosage needs to be determined by testing against the specific raw water composition — underdosing leaves suppression incomplete, while overdosing risks suppressing the target contaminant's own floatability.
Regulatory pH
Regulatory pH — różne kwasy i zasady — modyfikują dyspersję pęcherzyków w wodzie i zdolność przylegania cząstek pęcherzyków poprzez regulację pH ścieków. pH wpływa nie tylko na ładunek powierzchniowy cząstek, ale także na formę hydrolizy koagulantu i potencjał powierzchni pęcherzyków. Różne systemy koagulantów i zanieczyszczeń mają własne optymalne okna robocze pH — na przykład ścieki zaolejone poddane koagulacji chlorkiem żelaza najlepiej usuwają olej przy pH 6,5–7,5. Regulacja dozowania w czasie rzeczywistym w odpowiedzi na zmiany pH wody surowej jest standardową praktyką operacyjną w celu utrzymania optymalnego zakresu. Silnie zasadowe ścieki przemysłowe są zwykle dostosowywane za pomocą kwasu siarkowego lub solnego, podczas gdy kwaśne ścieki są zwykle neutralizowane wapnem lub wodorotlenkiem sodu. Przed koagulantem należy dozować regulatory pH, aby zapewnić przebieg reakcji koagulacji w optymalnych warunkach pH.
Kolejność dawkowania i kwestie dotyczące zgodności
Kolejność dozowania i zgodność różnych środków chemicznych znacząco wpływają na wyniki leczenia w praktyce DAF. Ogólna kolejność jest następująca: najpierw regulator pH, doprowadzenie wody do docelowego zakresu pH; następnie koagulant, wykorzystujący neutralizację ładunku z produktów hydrolizy w celu destabilizacji koloidów; następnie środek koagulujący, wykorzystujący swoje działanie mostkujące w celu zwiększenia rozmiaru kłaczków; środki flotacyjne są zazwyczaj dozowane tuż przed strefą kontaktu DAF, zapewniając pełny kontakt z cząsteczkami kłaczków przed wejściem na etap separacji. Depresanty podaje się przed lub po koagulacji, w zależności od konkretnej tłumionej substancji docelowej.
Niektóre połączenia chemiczne niosą ze sobą realne ryzyko związane z kompatybilnością: nigdy nie należy mieszać kationowego i anionowego poliakryloamidu, ponieważ powoduje to powstawanie dużych, nieefektywnych aglomeratów. Środki flotacyjne i koagulanty dozowane w bardzo krótkich odstępach czasu mogą również konkurować o miejsca adsorpcji, zmniejszając skuteczność obu. Projekt systemu dozowania powinien uwzględniać te interakcje i zaleca się badanie zlewki (słoika) w celu potwierdzenia optymalnej kombinacji i kolejności substancji chemicznych dla danego źródła wody.
Jak charakterystyka mikropęcherzyków wpływa na wydajność DAF
Stabilne wytwarzanie mikropęcherzyków na dużą skalę jest podstawą procesu DAF, a wielkość pęcherzyków i charakterystyka powierzchni bezpośrednio determinują skuteczność separacji.
Rozmiar mikropęcherzyków
Najnowsze badania to pokazują mniejszy nie zawsze jest lepszy, jeśli chodzi o wielkość mikropęcherzyków z kilku powodów: zbyt małe pęcherzyki oznaczają, że cząsteczki kłaczków muszą przyczepić się do większej liczby pęcherzyków, aby unieść się, co jest praktycznie trudne; mniejsze pęcherzyki wymagają więcej energii do wytworzenia, co podnosi koszty operacyjne; zbyt małe pęcherzyki mogą przedostać się do dalszej części filtracji i powodować problemy z wiązaniem powietrza; a obciążenie powierzchniowe w strefie separacji również wpływa na idealny rozmiar pęcherzyków — w miarę wzrostu obciążenia powierzchniowego agregaty kłaczków pęcherzykowych spędzają mniej czasu w wodzie, co wymaga większej prędkości wznoszenia, aby dotrzeć do powierzchni na czas. Dana liczba małych pęcherzyków dołączonych do kłaczka powoduje wyższą gęstość pozorną i niższą prędkość wzrostu niż ta sama liczba dużych pęcherzyków, co przeciwdziała większej obciążalności powierzchni.
Z punktu widzenia rozkładu wielkości idealny proces DAF powinien dążyć do wąskiego, jednolitego rozkładu wielkości pęcherzyków, a nie po prostu minimalizować średni rozmiar. Zbyt szeroki rozkład wielkości oznacza, że duże pęcherzyki unoszą się zbyt szybko, aby zapewnić odpowiedni czas kontaktu kłaczków, podczas gdy zbyt małe pęcherzyki mogą unosić się zbyt wolno lub nawet być porywane przez strumień wody. Jednorodność wielkości pęcherzyków jest często ważniejsza dla ogólnej wydajności DAF niż samo zmniejszenie średniego rozmiaru pęcherzyków.
Charakterystyka powierzchni mikropęcherzyków
Mikropęcherzyki w wodzie zazwyczaj adsorbują preferencyjnie pewne aniony, uzyskując ujemny ładunek powierzchniowy, który może osiągnąć dość wysokie wartości ujemne — zmierzone dane zazwyczaj pokazują potencjał powierzchniowy mikropęcherzyków w procesach DAF wynoszący około -100 mV, a powierzchnie cząstek kłaczków są również na ogół naładowane ujemnie. Kiedy zbliżają się do siebie, odpychanie elektrostatyczne przeciwdziała kolizjom i adhezji. Jakość wody surowej oraz rodzaj i ilość zaadsorbowanych jonów wpływają na wytrzymałość mikropęcherzyków, hydrofobowość powierzchni i ładunek — dodanie odpowiedniej ilości elektrolitu może zmodyfikować te właściwości i odpowiednio dostosować wydajność flotacji.
Jeśli chodzi w szczególności o kontrolę ładunku powierzchniowego, kationy metali w wodzie (takie jak Ca²⁺ i Mg²⁺) mogą zmniejszać ujemny potencjał powierzchni pęcherzyków poprzez dwuwarstwowy mechanizm kompresji, zmniejszając odpychanie elektrostatyczne pomiędzy pęcherzykami i kłaczkami. Między innymi dlatego firma DAF często radzi sobie lepiej w wodzie twardej niż miękkiej — dostosowanie twardości wody lub dodanie niewielkiej ilości elektrolitu w praktyce może poprawić przyczepność pęcherzyków. Hydrofobowość powierzchni pęcherzyków jest również czynnikiem decydującym o skuteczności adhezji: bardziej hydrofobowe pęcherzyki mocniej przylegają do cząstek hydrofobowych, a rodzaj i ilość środków powierzchniowo czynnych zaadsorbowanych podczas tworzenia pęcherzyków bezpośrednio determinuje stopień hydrofobowości powierzchni.
Gęstość mikropęcherzyków i jednorodność dyspersji
Poza wielkością pęcherzyków i charakterystyką powierzchni, gęstość mikropęcherzyków na jednostkę objętości wody jest również kluczowym parametrem wpływającym na wydajność DAF. Przy tym samym ciśnieniu nasycenia i warunkach uwalniania większa gęstość pęcherzyków oznacza większą całkowitą powierzchnię pęcherzyków i odpowiednio większe prawdopodobieństwo zderzenia z cząstkami kłaczków. Jednak zbyt duża gęstość pęcherzyków może wywołać zauważalny efekt budzenia w postaci rosnących skupisk pęcherzyków, zwiększając lokalne turbulencje wody i zakłócając stabilny wzrost agregatów kłaczków pęcherzykowych. Istnieje optymalny zakres gęstości pęcherzyków, który należy określić na podstawie testów opartych na stężeniu kłaczków i rozkładzie wielkości.
Równie ważne jest równomierne rozproszenie mikropęcherzyków w strefie kontaktu — nierównomierne rozmieszczenie pęcherzyków, z nadmiarem pęcherzyków w niektórych obszarach i niewystarczającą ilością pęcherzyków w innych, nieuchronnie zmniejsza ogólną wydajność flotacji. Praktyka inżynierska zazwyczaj rozwiązuje ten problem poprzez zoptymalizowane rozmieszczenie i liczbę dysz uwalniających w połączeniu ze strukturami kierującymi przepływ w strefie kontaktu, aby promować równomierny rozkład pęcherzyków w przekroju poprzecznym.
Ciśnienie nasycenia i warunki uwalniania
Ciśnienie nasycenia (rozpuszczonego powietrza) jest podstawowym parametrem operacyjnym określającym wielkość i ilość mikropęcherzyków. Wyższe ciśnienie nasycenia zwiększa zawartość rozpuszczonego powietrza, tworząc więcej mikropęcherzyków po uwolnieniu ciśnienia, chociaż średni rozmiar pęcherzyków może również wzrosnąć wraz ze zużyciem energii. Obecne procesy DAF zazwyczaj działają w zakresie ciśnienia nasycenia 0,3–0,6 MPa , który generalnie zapewnia korzystną charakterystykę mikropęcherzyków — należy określić optymalną równowagę pomiędzy ilością pęcherzyków a zużyciem energii dla konkretnych celów związanych z jakością wody i uzdatnianiem.
Konstrukcja urządzenia rozładowującego ciśnienie ma decydujący wpływ na początkowy rozkład wielkości pęcherzyków. Typowe typy urządzeń uwalniających obejmują zawór iglicowy, płytkę perforowaną i specjalne konstrukcje dysz uwalniających, które mogą wytwarzać znacznie różne rozkłady wielkości pęcherzyków przy tym samym ciśnieniu nasycenia. Niedawny rozwój dysz uwalniających o wyższej wydajności obniżył średnią średnicę mikropęcherzyków z tradycyjnego zakresu 50–80 mikronów do 20–40 mikronów, znacznie poprawiając skuteczność adhezji kłaczków pęcherzyków. Zatykanie dyszy uwalniającej pozostaje główną przeszkodą w długoterminowej, stabilnej pracy układu DAF i zwykle można temu zaradzić poprzez regularne płukanie lub filtrację wstępną.
Jak metoda nasycenia wpływa na działanie systemu DAF
Zastosowana metoda nasycania (rozpuszczonym powietrzem) określa jakość wytwarzania mikropęcherzyków i całkowite zużycie energii przez system. Obecne główne metody nasycania DAF można podzielić na trzy podstawowe kategorie: nasycanie ciśnieniowe przy pełnym przepływie, nasycanie ciśnieniowe przy częściowym przepływie i nasycanie ciśnieniowe przy przepływie obiegowym.
| Porównanie trzech głównych metod nasycania rozpuszczonym powietrzem stosowanych w układach DAF. | |
| Metoda nasycenia | Charakterystyka |
| Pełny przepływ, nasycenie pod ciśnieniem | Cały dopływ jest pod ciśnieniem i nasycony; dokładne mieszanie powietrza i wody, ale większy rozmiar pompy/zbiornika nasycającego i większe zużycie energii; podatne na zatykanie uszczelnień cząstkami stałymi o dużej zawartości zawiesiny |
| Nasycenie pod ciśnieniem przy przepływie częściowym | Tylko część dopływu znajduje się pod ciśnieniem; zmniejsza rozmiar systemu nasycania, ale wymaga precyzyjnej kontroli podziału przepływu lub ciśnienie uwalniania zmienia się i pogarsza się stabilność wielkości pęcherzyków |
| Nasycenie pod ciśnieniem w przepływie obiegowym | Najpowszechniej stosowana metoda; poddaje recyklingowi 20–40% ścieków DAF w celu nasycenia pod ciśnieniem, a następnie miesza z dopływem; niższa zawartość zawieszonych cząstek w strumieniu zawracanym oznacza mniejsze zatykanie i lepszą stabilność |
Nasycanie pod ciśnieniem w przepływie obiegowym jest obecnie najpowszechniej stosowaną metodą, ponieważ zawartość zawiesin w strumieniu zawracanym jest niska, co sprawia, że zbiornik nasycający i dysze uwalniające są mniej podatne na zatykanie, przy dobrej stabilności operacyjnej i dużych możliwościach dostosowania do wahań jakości wody surowej. Wybór współczynnika recyklingu powinien uwzględniać łącznie stężenie zawiesiny w wodzie surowej, prędkość wzrostu kłaczków i objętość oczyszczania — ogólnie rzecz biorąc, wyższe stężenie zawiesiny wymaga wyższego współczynnika recyklingu.
Każda metoda nasycania w różny sposób wpływa na rozkład wielkości pęcherzyków, zużycie energii i stabilność działania systemu, dlatego wybór powinien uwzględniać łącznie skalę uzdatniania, charakterystykę jakości wody i ogólną ekonomikę.
Współpracujmy z Yixing Hengye Environmental Protection
Contact Us


- Kategorie produktów
- Maszyna do odwadniania osadów
- Filtr rolkowy
- Maszyna do flotacji rozpuszczonego powietrza (DAF)
- Obrotowy drążek mechaniczny
- Urządzenie dozujące
- Aerator
- Biologiczny materiał opakowaniowy
- Inny sprzęt do oczyszczania ścieków
- Skontaktuj się z nami
-
-
[email protected]

[email protected] -
+86-13812201185

-
+86-13812201185

-
Nr 20, Saite Road, wioska Gaoyao, miasto Gaocheng, miasto Yixing, miasto Wuxi, prowincja Jiangsu, Chiny

-


